
I PCB assemblati sono arrivati. Visivamente sembrano perfetti. Ma come sai che funzionano davvero? E soprattutto: come sai che funzioneranno ancora dopo sei mesi di campo, vibrazioni, sbalzi termici?
La risposta sta nella strategia di test. Per molte PMI italiane che esternalizzano la produzione elettronica, il collaudo PCBA finisce in fondo alla lista delle priorità — ed è il primo a generare problemi costosi quando viene sottovalutato. Scegliere la metodologia sbagliata significa scoprire i difetti troppo tardi, quando il costo di riparazione o sostituzione è già moltiplicato per dieci.
Questa guida ti aiuta a orientarti tra le opzioni disponibili, con criteri concreti per decidere cosa ha senso per il tuo progetto.
Le principali metodologie di test PCBA
Non esiste una sola tecnica di collaudo. Ogni metodologia copre una classe di difetti diversa e ha un profilo costo/beneficio specifico. Conoscerle tutte ti permette di costruire una strategia a strati, dove ogni livello intercetta ciò che il precedente non vede.
Ispezione ottica automatica (AOI)
L’AOI è il primo filtro della linea. Una telecamera ad alta risoluzione scansiona la scheda dopo il reflow e confronta il risultato con un modello di riferimento. Rileva difetti visibili: componenti mancanti, polarità invertite, saldature a ponte, tombstoning.
È veloce, non distruttiva e si integra facilmente nel flusso SMT. Il limite è strutturale: l’AOI vede solo la superficie. Non verifica la continuità elettrica, non vede sotto i package BGA, non testa la funzionalità del circuito. Da sola non basta.
ICT con fixture (In-Circuit Test)
L’ICT tradizionale usa una fixture meccanica — il cosiddetto “bed of nails” — che preme sonde su punti di test predefiniti della scheda. Misura resistenze, capacità, induttanze e verifica la continuità di ogni nodo del circuito.
È la metodologia più completa per la copertura elettrica su schede con molti punti di test accessibili. Il problema è il costo di setup: una fixture ICT può costare da qualche migliaio a decine di migliaia di euro, con settimane di sviluppo. Per lotti piccoli o prototipi, l’ammortamento non regge.
Flying probe
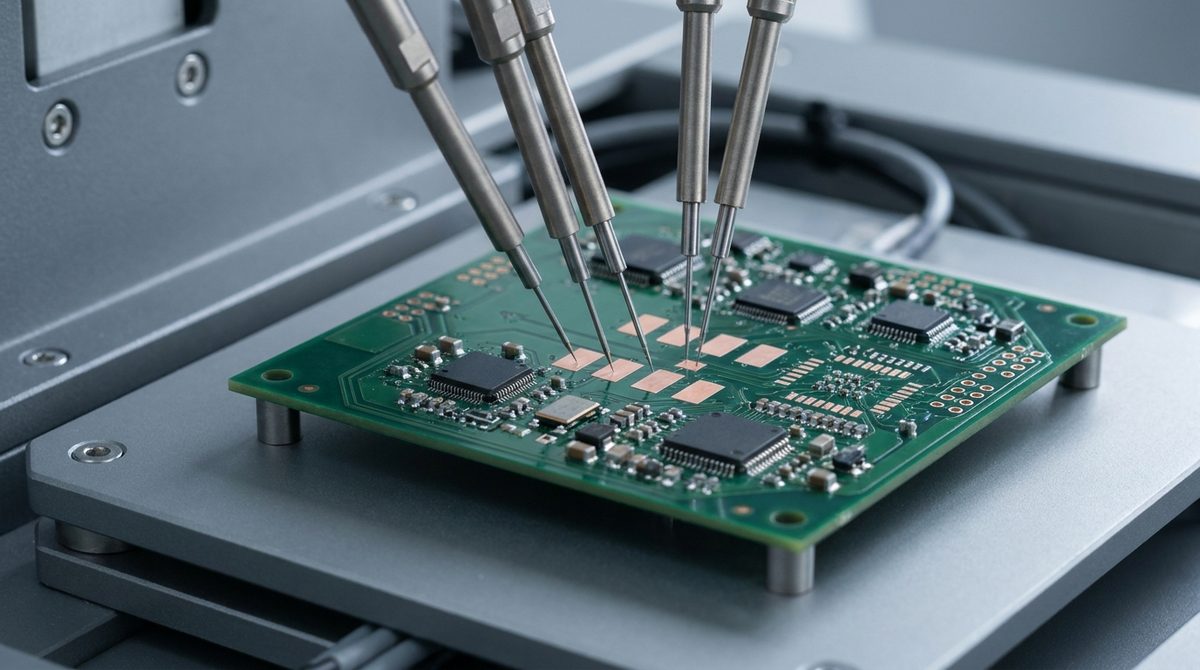
Il flying probe è la risposta al problema della fixture. Invece di sonde fisse, usa da 2 a 8 sonde mobili controllate da software che si spostano sulla scheda e misurano punto per punto. Non serve nessuna fixture meccanica: il programma di test si genera direttamente dal file Gerber o dal netlist del progetto.
Il vantaggio principale è la flessibilità. Si può testare un prototipo il giorno stesso in cui arriva dalla linea SMT, senza investimento in attrezzatura dedicata. Il costo per scheda è più alto rispetto all’ICT con fixture su grandi volumi, ma il costo totale di progetto è spesso inferiore quando i lotti restano sotto le qualche centinaia di pezzi.
La copertura elettrica è comparabile all’ICT tradizionale. I sistemi più avanzati integrano anche misure di impedenza e test di componenti attivi.
Ispezione a raggi X
Alcune categorie di difetti sono invisibili sia all’AOI che al flying probe. Le saldature sotto i package BGA e micro-BGA, per esempio, non sono accessibili otticamente né con sonde fisiche. L’ispezione a raggi X permette di vedere attraverso il package e verificare la qualità delle sfere di saldatura, la presenza di vuoti (void) e la corretta formazione dei giunti.
È una tecnica complementare, non sostitutiva. Si usa in combinazione con AOI e flying probe su schede ad alta densità con componenti BGA.
Test funzionale (FCT)
Il test funzionale verifica che la scheda faccia quello che deve fare: alimenta il circuito, simula gli ingressi reali e misura le uscite. È l’unico test che valida il comportamento del prodotto finito, non solo la sua integrità elettrica.
Il limite è che richiede un banco di test personalizzato per ogni prodotto. Non esiste un FCT generico: va progettato insieme al cliente, sulla base delle specifiche funzionali del dispositivo. Il costo di sviluppo è significativo, ma su prodotti destinati al campo — dove un guasto ha conseguenze operative o di sicurezza — è spesso l’unico test che dà garanzie reali.
Come integrare queste metodologie in un flusso coerente
Avere le macchine non basta: conta come vengono integrate nel flusso produttivo e in quale sequenza vengono applicate.
L’approccio corretto è a strati. Dopo la linea SMT, l’AOI intercetta i difetti visibili prima che la scheda prosegua. Per le schede con componenti BGA o micro-BGA, l’ispezione a raggi X verifica la qualità delle saldature nascoste. Il flying probe copre la verifica elettrica senza richiedere fixture dedicate: questo permette di testare prototipi e preserie con la stessa accuratezza dei lotti in serie, senza costi di setup aggiuntivi.
Quando il cliente fornisce le specifiche funzionali del dispositivo, si sviluppa insieme un banco FCT personalizzato. Il test funzionale viene eseguito prima della consegna: il cliente riceve schede già validate sul comportamento reale, non solo sull’integrità elettrica.
Ogni metodologia copre la classe di difetti che le altre non vedono. È questa sovrapposizione controllata che riduce il rischio di difetti sfuggiti a valle.
Come scegliere la strategia giusta per il tuo progetto
Non esiste una risposta universale. La scelta dipende da quattro variabili principali.
Volume di produzione. Per prototipi e preserie (10-100 pezzi), il flying probe è quasi sempre la scelta corretta: nessun costo di fixture, setup rapido, copertura elettrica completa. Per serie ricorrenti sopra le qualche centinaia di pezzi, l’ICT con fixture può diventare conveniente se il prodotto è stabile e i punti di test sono accessibili.
Complessità del layout. Schede con BGA, micro-BGA o alta densità di componenti richiedono obbligatoriamente l’ispezione a raggi X in aggiunta al flying probe. L’AOI da sola non è sufficiente.
Criticità dell’applicazione. Un dispositivo industriale che va in campo per anni, o un prodotto che interagisce con sistemi di sicurezza, richiede il test funzionale. Il flying probe verifica che il circuito sia integro; solo il FCT verifica che funzioni come previsto.
Accessibilità dei nodi di test. Se il layout PCB non prevede punti di test dedicati (test pad), le opzioni si restringono. È un problema che si risolve in fase di progettazione, non dopo. Se stai facendo progettare la scheda esternamente, assicurati che il DFM includa una revisione della testabilità.
FAQ
Qual è la differenza pratica tra flying probe e ICT con fixture?
Il flying probe usa sonde mobili controllate da software e non richiede fixture meccaniche: il programma di test si genera dal file Gerber o dal netlist. L’ICT con fixture usa sonde fisse su una struttura meccanica dedicata al singolo prodotto. Il flying probe è più flessibile e adatto a prototipi e piccoli lotti; l’ICT con fixture ha un costo per scheda inferiore su grandi volumi, ma richiede un investimento iniziale significativo in attrezzatura.
Il test AOI è sufficiente per garantire la qualità di un assemblaggio SMT?
No, non da solo. L’AOI verifica la correttezza visiva del montaggio — componenti presenti, orientamento, saldature superficiali — ma non misura la continuità elettrica e non vede sotto i package BGA. Va sempre integrata con almeno un test elettrico (flying probe o ICT) e, su schede con BGA, con l’ispezione a raggi X.
Quando ha senso investire in un test funzionale personalizzato?
Quando il prodotto va in campo e un guasto ha conseguenze operative, economiche o di sicurezza. Il FCT è l’unico test che valida il comportamento reale del dispositivo: alimenta il circuito, simula gli ingressi e misura le uscite secondo le specifiche. Il costo di sviluppo del banco di test si ammortizza rapidamente se il volume è sufficiente o se il costo di un guasto in campo è alto.
Cosa succede se il mio layout PCB non ha punti di test accessibili?
Le opzioni di test elettrico si restringono. Il flying probe può comunque misurare su pad di componenti e via, ma la copertura è ridotta rispetto a un layout con test pad dedicati. Il problema si risolve in fase di progettazione: una revisione DFM (design for manufacturing) che includa la testabilità permette di aggiungere i punti di test necessari prima di andare in produzione.
In sintesi
La strategia di test PCBA non è un costo da minimizzare: è il meccanismo che determina quanti difetti arrivano in campo e a quale costo vengono scoperti. Un difetto trovato in linea costa pochi euro; lo stesso difetto trovato dal cliente finale può costare ordini di grandezza di più, in termini di resi, reputazione e interventi sul campo.
Per una PMI che esternalizza la produzione elettronica, la domanda giusta non è “quale test è il più economico?” ma “quale combinazione di test copre i rischi reali del mio prodotto?”. La risposta dipende dal volume, dalla complessità del layout, dalla criticità dell’applicazione e dalla qualità del DFM a monte.
Se stai valutando un partner CEM per la tua produzione e vuoi capire come strutturare il piano di collaudo per il tuo specifico progetto, confrontati con noi: partire dal Gerber e dalla BOM permette già di identificare le metodologie più adatte prima di avviare la produzione.